工业罐体配套件加工精度控制与焊接工艺优化实践
工业罐体作为承压与存储的核心单元,其配套件的加工精度直接关乎设备密封性与运行安全。近期,我们在为多家化工企业进行换热压力容器配件的返修与升级时发现,部分罐体因法兰端面平行度超差或螺栓孔位置度偏移,导致静密封点频繁泄漏,甚至引发非计划停机。这类问题往往源于粗放式的加工流程与焊接热变形的累积效应,而非单一工序的偶然失误。
精度失守的根源:从定位基准到热输入控制
在工业罐体配套实践中,最常见的隐性风险是定位基准的二次转换。例如,大型筒体卷制后若直接以外壁为基准加工接管法兰,忽略了椭圆度补偿,极易造成接管轴线与筒体径向偏差超出0.5mm的设计阈值。更棘手的是,焊接过程中不均匀的线能量输入会引发局部收缩,使已精加工的密封面产生波浪形变形——这种变形在常温下难以察觉,一旦进入高温高压工况便被急剧放大。
我们曾对一批服役5年的罐体配件进行激光跟踪扫描,结果显示:**未做反变形预处理的接管法兰,其垂直度漂移量最大达到1.8mm/m**,远超GB/T 150允许的0.5mm/m限值。这直接导致垫片压紧力分布失衡,成为介质微量泄漏的温床。
工艺优化路线:分层补偿与随焊控温策略
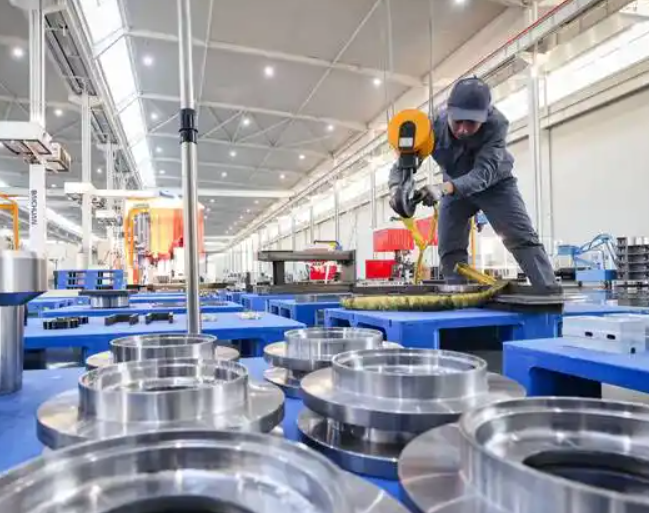
针对上述痛点,河南精诚通用设备有限公司:通用机械设备团队在近期项目中推行了“三步分层补偿”法。第一步,在筒体划线阶段,利用三维柔性工装模拟焊接拘束状态,提前预置1.2°~1.5°的反变形角;第二步,将法兰螺栓孔加工改为**配钻工艺**,即先完成筒体与法兰的组对点固,再以液压夹紧状态下实施整体镗孔,从根本上消除累积定位误差;第三步,焊接过程中采用双人对称施焊,并辅以履带式陶瓷电加热板进行**道间温度控制在150℃±10℃**,防止因冷却速度不均引发的马氏体组织脆化。
同时,对于机电设备检修场景中的旧罐体修复,我们引入了便携式磁力钻与自定心镗杆组合。这种方案避免了传统现场加工设备因刚性不足而产生的振刀波纹,使修复后的法兰表面粗糙度稳定在Ra3.2以内。以某化工厂的储气罐人孔盖检修为例,通过上述工艺,其密封面平面度从修复前的0.35mm降至0.08mm,一次水压试验合格率提升至98.6%。
泵阀配件供应的联动质量逻辑
罐体配套的边界不止于壳体本身。与之直接互联的泵阀配件供应,其止口配合尺寸与罐体接管内径的间隙控制,同样需要纳入系统化精度管理。若泵出口法兰与罐体接管法兰的螺栓孔跨距存在0.2mm偏差,强行紧固后会使阀门阀体承受额外弯矩,轻则缩短填料密封寿命,重则导致阀杆卡涩。
我们建议采购方在验收泵阀配件时,不仅关注材质报告,更要索取**配对法兰的实测尺寸记录**,并重点核对螺栓孔分度圆直径与罐体端部法兰的一致性。在近期的一次联动改造中,我们将罐体法兰与配套泵阀法兰实施“成组配对加工”,即同一批次工件在同一台数控镗床完成终铣,彻底避免了不同加工设备间系统误差的叠加。
实践建议:从图纸会签走向全流程数据留痕
对于正在筹备新罐体项目的技术管理人员,有三点切身建议值得参考。其一,**务必在焊接工艺评定阶段增加模拟装配验证**,而非仅做焊接试板的力学性能测试;其二,要求加工方提供关键尺寸的CPK过程能力指数,而非单纯给出最终检测报告;其三,对于直径超过2m的大型罐体,优先考虑现场环形铣削设备,避免因转运和二次吊装引入新的变形。
焊接工艺的优化没有终点,它始终与材料科学、数控技术同步演进。作为深耕该领域的专业力量,河南精诚通用设备有限公司将持续聚焦“数据驱动下的精度补偿”与“热-力耦合仿真预演”,让每一件换热压力容器配件和工业罐体配套件,都能在严苛工况下拥有可验证的可靠性边界。未来,我们期待与更多业主单位携手,将被动检修转为主动预防,让生产装置的长周期平稳运行成为常态而非惊喜。